激光超声检测:非接触无损检测的激光器选型指南
对高温工件、移动产线和不宜耦合的精密部件,传统压电超声束手无策,激光超声成为唯一可行的非接触检测路径。本文讲清检测用激光器的核心参数与选型误区。
激光超声的原理是"光激励 + 光接收":一束脉冲激光聚焦到工件表面,通过热弹效应激发超声波;超声波在工件内部传播遇到缺陷发生散射,再由另一束激光(干涉仪或刀口法)接收反射信号,全程不需要任何耦合剂。
热弹区激励要求脉冲能量控制在材料损伤阈值以下——钢铝表面通常在每平方厘米数毫焦量级。能量太低信噪比不足,能量太高则会在表面打出烧蚀斑,对工件造成不可接受的损伤。因此激光器的单脉冲能量可调范围和稳定性,比"最大能量"这个指标重要得多。
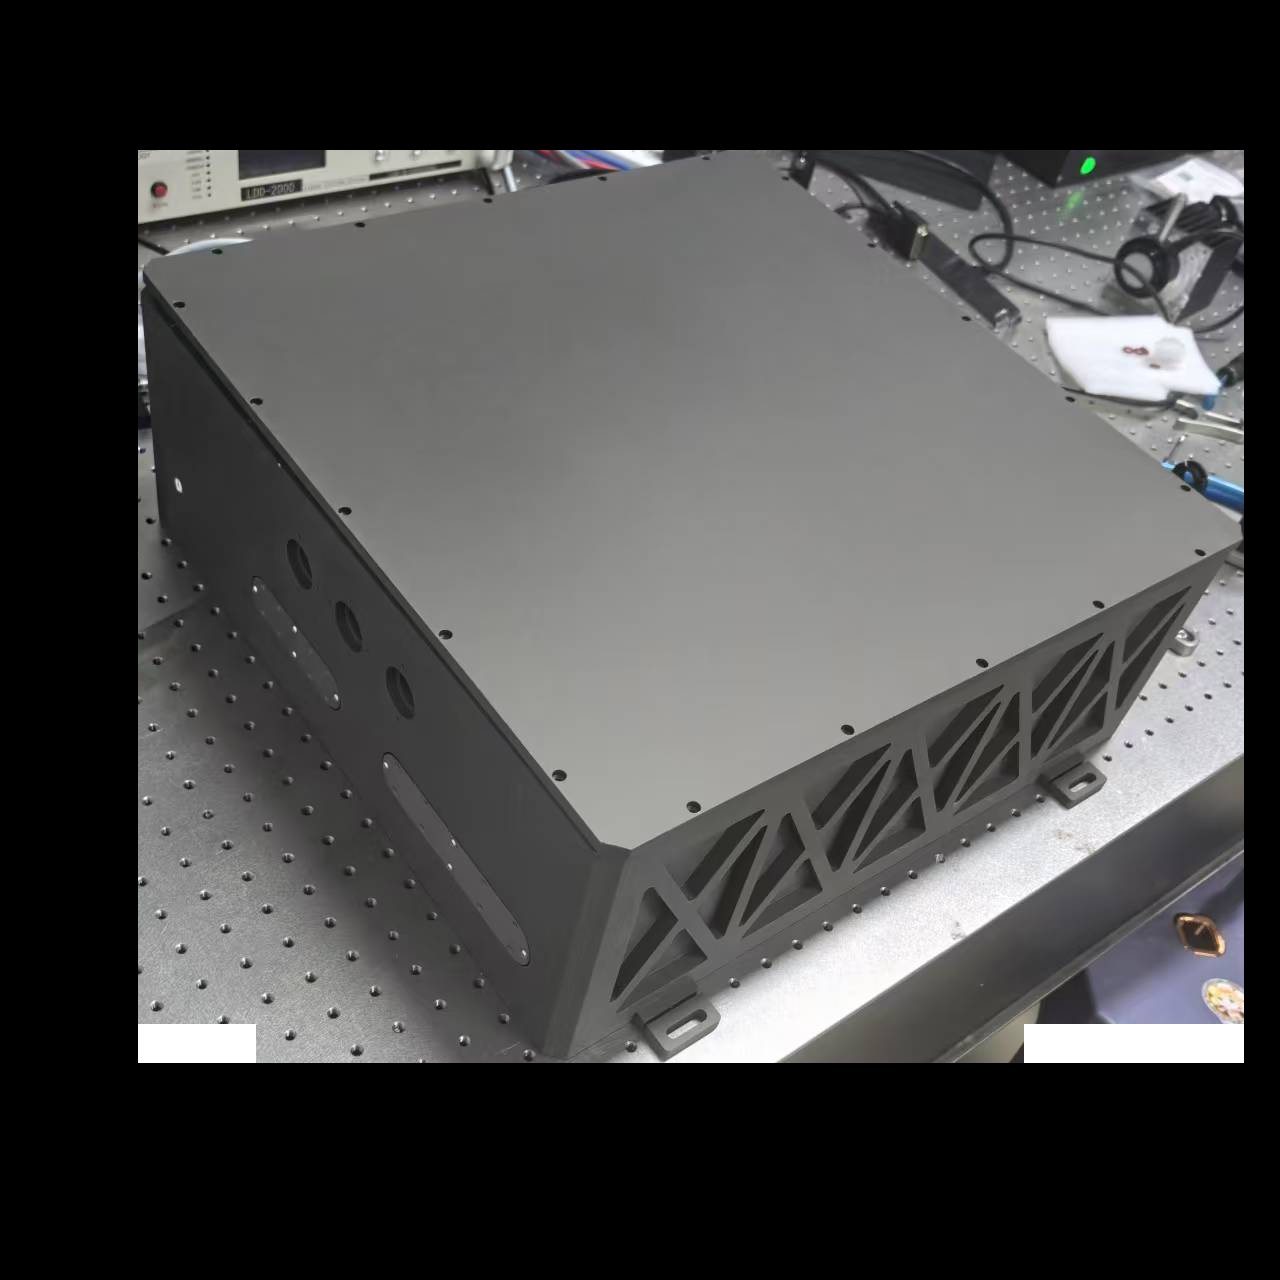
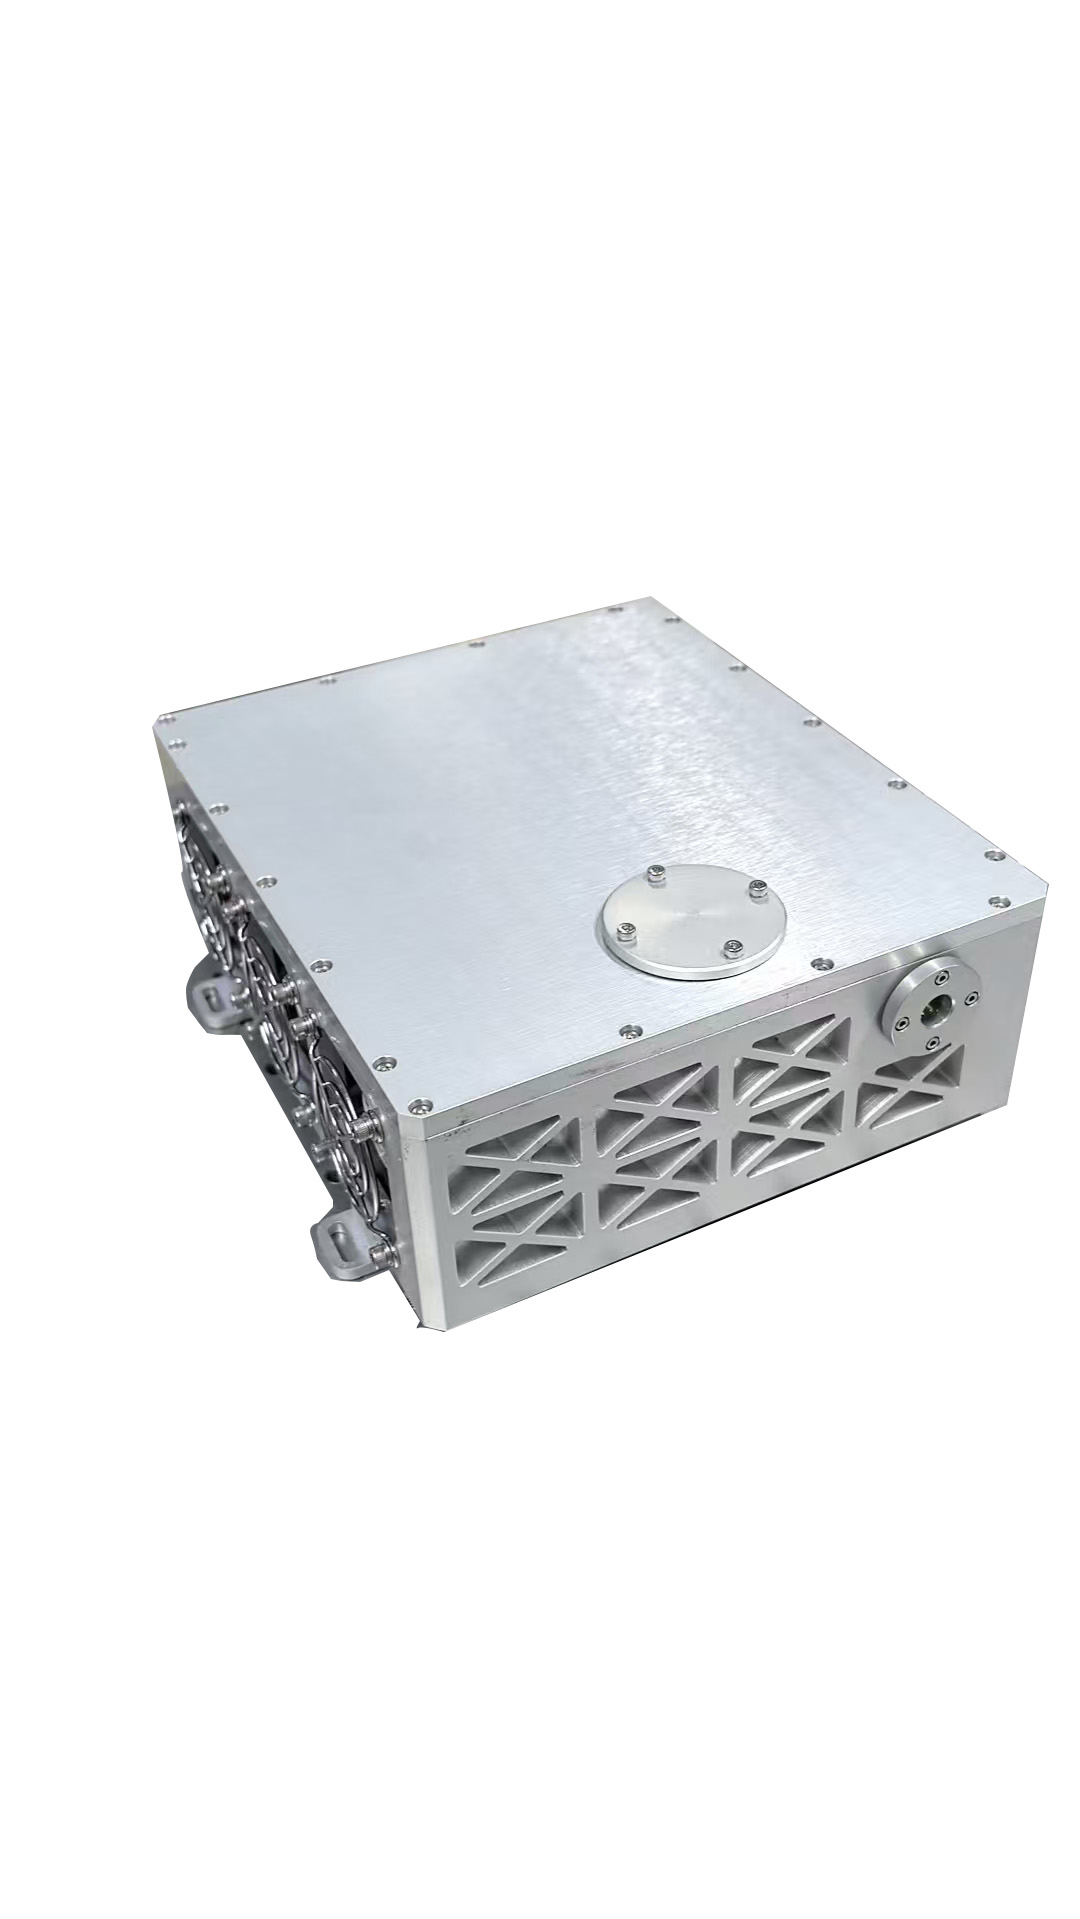
重复频率决定了检测速度。在线检测场景下,激光器需要以百赫兹到千赫兹重频连续工作,这对激光器的热管理提出了严苛要求。风冷 LD 泵浦方案免水冷管路、可随产线移动,是产线部署的首选;实验室高精度场景则可选水冷方案获得更低的脉冲能量抖动。
选型要点清单
- 脉宽:10~20 ns 量级短脉冲,保证超声脉冲宽度足够窄、分辨率足够高
- 能量:单脉冲 1~10 mJ 可调,工作在热弹区,避免损伤工件表面
- 重频:100 Hz~1 kHz,匹配产线节拍;能量稳定性 < 3%
- 部署:产线场景优选风冷机型,实验室场景优选水冷机型
把您的工件材质、表面状态和检测分辨率要求发给我们,我们提供从激光器到接收系统的完整选型建议。
获取选型建议